Pourquoi la vision par IA change l’économie du contrôle qualité des ETI
L’IA en contrôle qualité pour la détection d’anomalies n’est plus un sujet de laboratoire réservé aux géants. Pour une ETI industrielle, la combinaison de vision par ordinateur, de machine learning et de deep learning transforme le contrôle qualité en infrastructure de décision continue, au plus près des lignes de production. Cette évolution repose sur une exploitation disciplinée des données de production, où chaque image, chaque mesure et chaque point de données deviennent un actif stratégique pour la gestion de la qualité.
Dans ce cadre, la détection d’anomalies visuelle ne se limite plus à repérer des défauts évidents, mais à analyser des valeurs aberrantes subtiles dans les flux de données temps réel issus des systèmes de vision ordinateur. Les modèles d’intelligence artificielle apprennent à détecter des anomalies de texture, de couleur ou de dimension, là où l’œil humain se fatigue et où les processus de contrôle manuels perdent en performance après quelques heures de poste. L’IA contrôle qualité détection anomalies devient alors un levier direct sur le taux de rebut, le temps d’inspection et le coût de non qualité évité, avec un impact mesurable sur la marge opérationnelle.
Pour un dirigeant de PME ou d’ETI, la question n’est plus de savoir si ces systèmes sont mûrs, mais comment les intégrer dans les processus de production existants sans perturber la cadence. Les solutions d’intelligence artificielle modernes permettent de déployer des modèles légers au plus près des lignes de production, en embarqué sur les caméras ou sur des micro serveurs industriels, tout en renvoyant les données d’inspection vers le cloud pour l’analyse prédictive et l’amélioration continue. L’enjeu devient alors de structurer les jeux de données, de fiabiliser la qualité des données et de piloter la prise de décision automatisée avec des règles métier claires.
Cas d’usage concrets : défauts, contrôle dimensionnel et tri automatisé
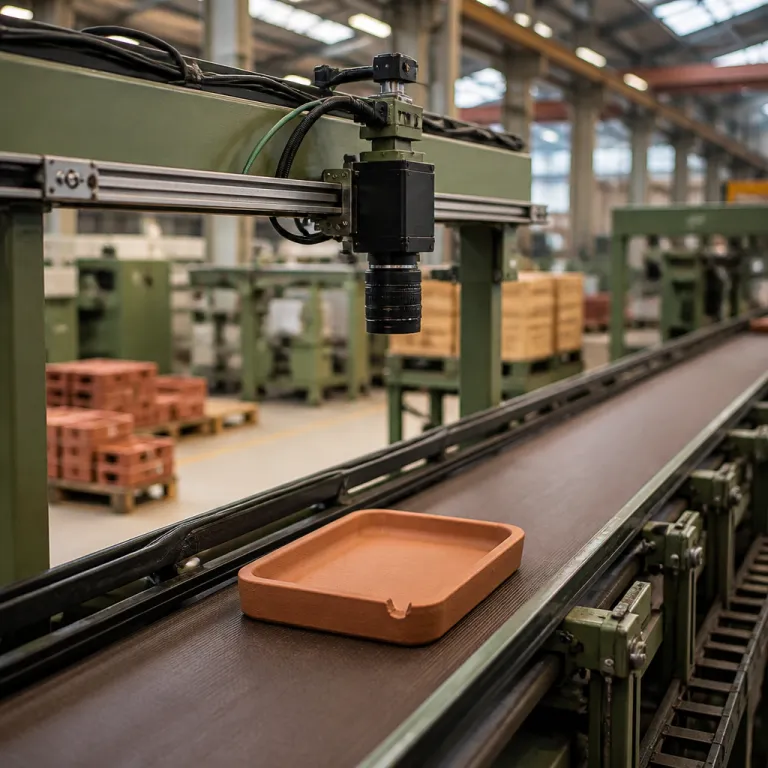
Les premiers gains visibles de l’IA contrôle qualité détection anomalies apparaissent sur la détection de défauts de surface, là où la variabilité des pièces rend les checklists classiques inopérantes. Sur une ligne de production de pièces usinées, un système de vision ordinateur couplé à des réseaux neuronaux peut détecter des anomalies comme des rayures, des piqûres ou des manques de matière, en comparant chaque image à un modèle de référence appris sur des jeux de données représentatifs. Les modèles d’intelligence artificielle distinguent progressivement les vrais défauts des simples variations de texture, ce qui réduit les faux rejets et stabilise la gestion de la qualité.
Le contrôle dimensionnel bénéficie aussi de cette approche, avec des modèles de computer vision capables d’analyser des écarts de quelques dixièmes de millimètre sur des centaines de points de données par pièce. Dans une ETI de plasturgie, par exemple, la détection d’anomalies dimensionnelles en temps réel permet d’ajuster les paramètres de production avant que des volumes de données de rebuts ne s’accumulent en fin de poste, ce qui transforme le processus de contrôle en boucle de régulation continue. Les systèmes d’intelligence artificielle deviennent alors des capteurs intelligents qui alimentent l’analyse prédictive, plutôt que de simples filtres binaires entre bon et mauvais.
Le tri automatisé constitue un troisième cas d’usage, particulièrement pertinent pour les processus de production à forte cadence comme l’agroalimentaire ou la métallurgie légère. Des caméras haute vitesse, associées à des modèles de deep learning entraînés sur des jeux de données bien étiquetés, peuvent détecter et éjecter en temps réel les pièces présentant des défauts ou des valeurs aberrantes, tout en conservant une traçabilité complète des décisions prises. Sur ce point, les retours d’expérience d’acteurs industriels présentés dans des analyses comme la construction d’une IA industrielle antifragile au service de la qualité montrent que la valeur vient autant de la structuration des processus de contrôle que de la sophistication des modèles.
La vérité sur les données : jeux d’images, étiquetage et entraînement des modèles
Pour une ETI, la principale barrière n’est pas la technologie de deep learning, mais la constitution d’un jeu de données d’images fiable pour l’entraînement des modèles. Sans jeux de données bien étiquetés, couvrant la diversité réelle des défauts et des conditions de production, même les meilleurs réseaux neuronaux produisent une détection d’anomalies instable et difficile à interpréter. La qualité des données devient donc un actif de gouvernance à part entière, au même titre que les procédures de gestion de la qualité ou les audits fournisseurs.
Concrètement, bâtir une IA contrôle qualité détection anomalies robuste impose de définir une taxonomie claire des défauts, de documenter les processus de contrôle et de tracer l’origine de chaque image utilisée pour l’entraînement. Les équipes doivent distinguer les anomalies critiques des défauts cosmétiques, identifier les valeurs aberrantes liées à des capteurs défaillants et structurer les volumes de données en scénarios d’usage réalistes pour l’analyse prédictive. Cette discipline permet ensuite d’analyser les performances des modèles, de mesurer les taux de faux positifs et de faux négatifs, et d’ajuster les seuils de détection en fonction des priorités économiques de la production.
Le cycle de vie d’un modèle d’intelligence artificielle appliqué au contrôle qualité ressemble davantage à un processus industriel continu qu’à un projet informatique ponctuel. Les données réelles issues des lignes de production alimentent en permanence de nouveaux entraînements, les modèles sont réévalués à partir de points de données récents, et les règles de prise de décision sont ajustées pour refléter les retours terrain des opérateurs. Cette logique de pilotage fin des détecteurs d’IA, déjà décrite pour d’autres usages dans des analyses comme le pilotage d’un détecteur IA sans freiner l’innovation, s’applique pleinement aux systèmes de vision industrielle.
Faux positifs, faux négatifs et intégration au poste opérateur
Le compromis entre faux positifs et faux négatifs n’est pas un détail technique, c’est un choix de pilotage industriel qui engage directement le P&L. Un système de détection d’anomalies trop sensible génère une inflation de rejets, surcharge les opérateurs de recontrôles et dégrade la performance globale des lignes de production, même si la qualité perçue augmente. À l’inverse, un paramétrage trop laxiste laisse passer des défauts critiques, alimente les coûts de non qualité chez le client et fragilise la crédibilité de la marque sur son marché.
Pour un dirigeant, la bonne approche consiste à traiter l’IA contrôle qualité détection anomalies comme une assistance à l’opérateur, et non comme un substitut brutal. Les interfaces doivent présenter les résultats de l’analyse sous forme de signaux clairs, avec des explications visuelles sur les zones détectées comme anomalies, afin que l’opérateur puisse valider ou corriger la décision du modèle. Cette boucle homme machine crée un processus de contrôle hybride, où l’intelligence artificielle filtre les flux massifs de données et où l’humain arbitre les cas limites, ce qui améliore à la fois la performance et l’acceptation sociale du système.
L’intégration réussie passe aussi par une réflexion sur les indicateurs de valeur suivis au quotidien, au delà du simple taux de défauts détectés. Les KPI pertinents incluent le temps moyen d’inspection par pièce, le taux de rebut global, le coût de non qualité évité et la stabilité des processus de production dans le temps, mesurée par l’évolution des valeurs aberrantes détectées. Des cadres méthodologiques comme ceux proposés pour prioriser les processus à automatiser, par exemple dans un cadre pour cibler les 20 % de processus qui génèrent 80 % de la valeur, aident les ETI à concentrer leurs efforts sur les segments de contrôle qualité à plus fort ROI.
Petits modèles embarqués, temps réel et gouvernance de la performance
La maturité actuelle des technologies de machine learning permet de déployer des modèles compacts directement sur les postes de contrôle, sans infrastructure lourde. Ces petits modèles embarqués exécutent la détection d’anomalies en temps réel sur les flux vidéo, avec des latences de quelques millisecondes, ce qui les rend compatibles avec des cadences élevées sur les lignes de production. Ils réduisent aussi la dépendance au cloud, limitent les volumes de données à transférer et facilitent la conformité aux exigences de cybersécurité industrielle.
Pour autant, la gouvernance de ces systèmes ne peut pas être déléguée uniquement aux équipes techniques, car la performance d’un modèle d’intelligence artificielle est un sujet de pilotage stratégique. Les directions générales doivent exiger des tableaux de bord qui relient directement les performances des modèles aux indicateurs de gestion de la qualité, comme la réduction des défauts critiques, la baisse des retours clients ou l’amélioration de la stabilité des processus de production. Cette approche transforme l’IA contrôle qualité détection anomalies en un actif de pilotage, où chaque mise à jour de modèle est évaluée en termes de prise de décision industrielle et de création de valeur mesurable.
Enfin, la réussite à long terme repose sur une boucle d’amélioration continue qui combine données réelles, retours opérateurs et ajustements des modèles. Les volumes de données collectés sur les postes de contrôle alimentent des analyses prédictives plus fines, capables d’anticiper des dérives de process avant qu’elles ne génèrent des anomalies visibles, ce qui renforce la résilience globale de l’usine. Pour une ETI, cette trajectoire progressive, du simple contrôle qualité automatisé vers une intelligence artificielle de pilotage des processus, constitue un avantage concurrentiel durable face à des concurrents restés sur des approches purement réactives.
FAQ sur l’IA en contrôle qualité et la détection d’anomalies visuelle
Comment démarrer un projet d’IA de contrôle qualité dans une ETI industrielle ?
Le point de départ le plus efficace consiste à cibler une seule famille de produits et un seul poste de contrôle, où les défauts sont fréquents et bien connus des équipes. Il faut ensuite constituer un jeu de données d’images représentatif, avec un étiquetage rigoureux des défauts et des pièces conformes, avant de tester un premier modèle sur une ligne pilote. Cette approche limitée mais profonde permet de mesurer rapidement l’impact sur le taux de rebut et le temps d’inspection, sans immobiliser toute l’usine.
Quel budget prévoir pour une solution de vision par ordinateur basée sur l’IA ?
Le budget dépend surtout de l’existant en matière de caméras, de systèmes d’information et de compétences internes, plus que du coût des modèles d’intelligence artificielle eux mêmes. Pour une ETI, un premier pilote sur un poste peut souvent être financé dans le cadre d’un budget d’amélioration continue, en combinant matériel standard, logiciels de computer vision et accompagnement spécialisé. L’essentiel est de cadrer dès le départ les gains attendus sur les coûts de non qualité, afin de justifier l’extension progressive à d’autres lignes de production.
Comment gérer l’acceptation des opérateurs face à l’IA de détection d’anomalies ?
L’acceptation augmente fortement lorsque l’IA est présentée comme un outil d’assistance, qui réduit la fatigue visuelle et sécurise les décisions, plutôt que comme un substitut. Impliquer les opérateurs dans la constitution des jeux de données et dans la validation des décisions du modèle renforce leur sentiment de maîtrise et améliore la qualité des données d’entraînement. Il est aussi utile de partager régulièrement des indicateurs concrets, comme la baisse des retours clients ou la réduction des recontrôles, pour montrer l’impact positif sur le quotidien.
Quels risques principaux surveiller avec des systèmes d’IA en contrôle qualité ?
Les risques majeurs concernent la dérive des modèles dans le temps, lorsque les conditions de production changent sans mise à jour des données d’entraînement, ainsi que les erreurs de paramétrage des seuils de détection. Une gouvernance claire doit prévoir des revues régulières de performance, des audits de qualité des données et des procédures de retour arrière en cas de comportement inattendu du système. La cybersécurité des équipements connectés et la protection des données de production doivent également être intégrées dès la conception.
L’IA de contrôle qualité est elle pertinente pour des petites séries ou des productions très variées ?
Oui, mais la stratégie de données doit être adaptée, en misant davantage sur des modèles de détection d’anomalies non supervisés qui apprennent la normalité plutôt que chaque type de défaut. Dans des contextes de petites séries, l’IA contrôle qualité détection anomalies peut se concentrer sur l’identification de valeurs aberrantes par rapport à un comportement attendu, même avec des volumes de données plus limités. L’enjeu devient alors de bien définir les tolérances acceptables et de garder l’humain au centre de la décision finale.